


更新时间:2026-11-08 02:40:47 ip归属地:揭阳,天气:晴转多云,温度:22-30 浏览次数:61 公司名称:聊城 金海金属材料(揭阳市分公司)
| 产品参数 | |
|---|---|
| 产品价格 | 电议 |
| 发货期限 | 3 |
| 供货总量 | 电议 |
| 运费说明 | 电议 |
| 质量等级 | 一级 |
| 品牌 | 鑫中冶 |
| 是否可加工定制 | 是 |
| 计重方式 | 过磅 |
| 规格 | 齐全 |
| 材质 | 碳钢 合金钢 |
| 范围 | 承压用无缝管供应范围覆盖广东省、广州市、深圳市、珠海市、汕头市、佛山市、湛江市、江门市、韶关市、惠州市、茂名市、汕尾市、东莞市、中山市、潮州市、肇庆市、梅州市、河源市、阳江市、揭阳市、云浮市 榕城区、揭东区、揭西县、惠来县、普宁市等区域。 |




无锡地区:周内无锡地区无缝管小幅上涨,据本地贸易商反映,本周无锡地区出货量仍小幅缩减,前期山东管厂的上调并未带动市场下游终端的购买兴趣,而无锡地区又是多以冷拔管为主,虽然周内华凌管厂对无缝管出厂价格上调50元,但是市场商家却并未买账,贸易商们的实际出货价格多是维持上周价格,而上涨的部分也只是针对山东资源跟随管厂价格走高,但幅度仅为管厂上调报价的三分之一,现山东资源在无锡的市场份额大不如从前。预计短期内本地无缝管市场价格盘整震荡的可能性较大。
山东无缝钢管厂,截至1月8日,山东产57*3.5mm市场价格2630元,与上周五价格相比涨30,山东产108*4.5mm市场价格2330元,与上周五价格相比涨30元,无锡产219*6mm市场价格2630元, 与上周五价格相比持平。


金海金属材料(揭阳市分公司)位于榕城区十三号路与环市西路交叉口西20米广东仙梅民科园不锈钢产业区8幢。是一家致力研发生产销售 广东揭阳就近异型钢管、广东揭阳就近精密管、广东揭阳本地附近冷拔异型管为一体的厂家。主要产品有: 广东揭阳就近异型钢管、广东揭阳本地无缝方矩管等。公司一贯坚持“质量先行,顾客至上,信守合同”的宗旨,凭借着高质量的产品,良好的信誉,多次被评为:“重质量,守信誉”的企业,竭诚与国内外商家双赢合作,共同发展,共创辉煌!竭诚期待你的来电!18552715028


无缝钢管是如何开展热处理的?其特性和溫度是如何?
无缝钢管广泛运用于各种各样关键的构造零件,火 零件表层强度。可是无缝钢管是如何开展热处理的?其特性和溫度是如何?无缝钢管厂为大伙儿简易详细介绍!
无缝钢管渗氮解决一般用以表层耐磨损、芯部抗冲击的轻载零件,其耐磨性能比热处理+感应淬火高。其表层碳含量0.8--1.2%,芯部一般在0.1--0.25%(特殊情况下选用0.35%)。经热处理后表层能够得到 很高的强度(HRC58--62),芯部强度低抗冲击。
原材料及情况:无缝钢管解决:煅造后淬火工艺
机构及表明:基材为块状铁素体,白为铁素体,组成网络状遍布,晶粒大小极不匀称,大晶体约为2~3级,细晶体为8级。细晶体集聚遍布。
无缝钢管出現所述机构是因为高溫隔热保温時间较短、制冷迅速所产生的,出現粗壮晶体可能显著降低原材料的物理性能;可选用再次加温、增加隔热保温時间后制冷,机构可获得改进,特性也会随着 。


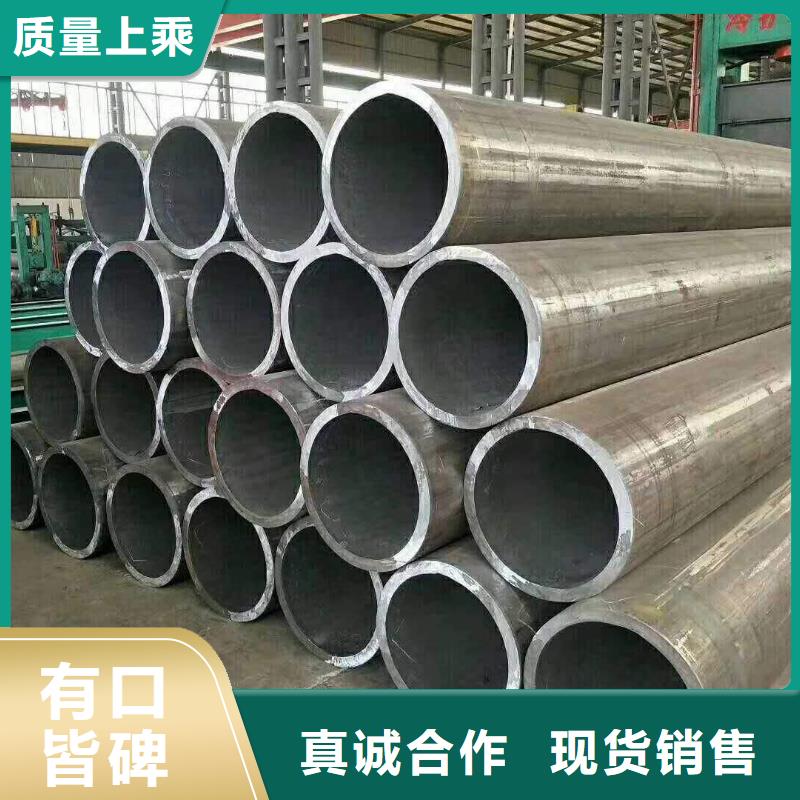
无缝钢管型号-无缝管单价-无缝管规格
无缝管的生产工艺可以分为冷拔与热轧两种,冷轧无缝管的生产流程一般要比热轧要复杂,管坯首先要进行三辊连轧,挤压后要进行定径测试,如果表面没有响应裂纹后圆管要经过割机进行切割,切割成长度约一米的坯料。然后进入退火流程,退火要用酸性液体进行酸洗,酸洗时要注意表面是否有大量的起泡产生,如果有大量的起泡产生说明钢管的质量达不到相应的标准。外观上冷轧无缝管要短于热轧无缝管,冷轧无缝管的壁厚一般比热轧无缝管要小,但是表面看起来比厚壁无缝管更加明亮,表面没有太多的粗糙,口径也没有太多的毛刺。
热轧无缝管的交货状态一般是热轧状态经过热处理后进行交货。热轧无缝管在经过质检后要经过工作人员的严格的手工挑选,在质检后要进行表面涂油,然后紧接着是多次的冷拔实验,热轧处理后要进行穿孔的实验,如果穿孔扩径过大就要进行矫直矫正。在矫直后再由传送装置传送到探伤机进行探伤实验,*后贴上标签、进行规格编排后放置到到仓库当中。
圆管坯→加热→穿孔→三辊斜轧、连轧或挤压→脱管→定径(或减径)→冷却→矫直→水压试验(或探伤)→标记→入库 无缝管是用钢锭或实心管坯经穿孔制成毛管,然后经热轧、冷轧或冷拨制成。无缝管的规格用外径*壁厚毫米数表示。
热轧无缝管外径一般大于32mm,壁厚2.5-200mm,冷轧无缝管外径可以到6mm,壁厚可到0.25mm,薄壁管外径可到5mm壁厚小于0.25mm,冷轧比热轧尺寸精度高。
一般用无缝管是用10、20、30、35、45等优质碳结钢16Mn、5MnV等低合金结构钢或40Cr、30CrMnSi、45Mn2、40MnB等合结钢热轧或冷轧制成的。10、20等低碳钢制造的无缝管主要用于流体输送管道。45、40Cr等中碳钢制成的无缝管用来制造机械零件,如汽车、拖拉机的受力零件。一般用无缝管要保证强度和压扁试验。热轧钢管以热轧状态或热处理状态交货;冷轧以热处理状态交货。


无缝钢管的焊接加工工艺:焊接前加温,焊后热处理、淬火
1、加热
无缝钢管电弧焊接前,关键对无缝钢管开展加温,操纵溫度三十分钟后逐渐焊接。
电弧焊接的加温和虚似束温淬火解决由控温解决的温控柜积极实际操作。选用远红外线追踪热处理设备板。智能型积极设定趋势图并纪录趋势图,传热系数测量温度。加温时传热系数测量点间距焊接边沿15mm-20毫米。
2、焊接方式
1.为了更好地避免 无缝钢管的焊接形变,每一个柱连接头由两人对称性焊接,焊接方位从正中间向两侧。焊接内对外开放(内对外开放时焊接贴近梁),操作过程从——层无缝钢管第三层无缝钢管道务必开展小规格型号,由于其电弧焊接严重危害焊接形变的关键缘故。电弧焊接一至三层后,应开展反刨。碳弧气刨运用后,必须对焊接工业设备开展打磨抛光,对焊接表层开展渗氮整理,表明金属光泽,避免 表层炭化造成裂痕。外孔焊接一次,其他内螺纹焊接一次。
2.电弧焊接=双层无缝钢管时,焊接方位应与层无缝钢管反过来,以此类推。各层对接焊缝间距15-20毫米。
3.应维持几台悍机的焊接电流量、焊接速率和重合叠加层数。
4.在电弧焊接中,务必从引弧板逐渐焊接,并在引弧板上完毕焊接。电弧焊接后断开、打磨抛光、清理。
3、经热处理后
焊接电弧焊接后,应在12小时内开展淬火解决。如不可以马上对无缝钢管开展热处理热处理解决,应征求隔热保温缓和冷的提议。当开展淬火解决时,应测量2个传热系数的溫度,并在焊接两边焊接传热系数。